

Un cuerpo de válvula en Inconel mecanizado poco tiene que ver con uno mecanizado con los parámetros propios de uno en acero al carbono. No mecanizar cada material de forma adecuada puede generar una consecuencia grave, fallar en servicio. Esto se debe a que la capa superficial se endurece durante el corte, la herramienta se degrada antes de completar la pasada y las zonas de asiento quedan con tensiones residuales y un acabado irregular. El resultado es una pieza que puede superar el control dimensional y, aun así, comprometer la estanqueidad cuando trabaja a presión y temperatura.
En las aleaciones especiales, el material no es el problema. Lo que determina la calidad final es la capacidad del taller para adaptar herramientas, parámetros, sujeciones y controles a las exigencias de cada material. Esa adaptación es la base del servicio de mecanizado de válvulas de aleaciones especiales de ARRI, que trabaja habitualmente con acero inoxidable, Inconel, dúplex y stellite.
Por qué las aleaciones especiales exigen un proceso de mecanizado propio
Las aleaciones especiales se emplean en válvulas porque resisten la corrosión, las altas temperaturas o el desgaste en condiciones que un acero convencional no toleraría. Esas mismas propiedades son las que reducen su maquinabilidad. Una elevada resistencia mecánica a temperatura, una baja conductividad térmica y la tendencia a endurecerse por deformación hacen que el calor generado en el corte se concentre en el filo de la herramienta en lugar de evacuarse con la viruta.
Cada familia de materiales responde de forma distinta a estos factores. Por eso no existe un procedimiento único válido para todas ellas. La velocidad de corte, el avance, la profundidad de pasada, la geometría y el recubrimiento de la herramienta, la refrigeración y la secuencia de operaciones deben definirse en función del material, la geometría de la pieza y la función de cada superficie.
Acero inoxidable: controlar el endurecimiento por deformación
El acero inoxidable es el material más extendido en válvulas para servicios corrosivos. Su comportamiento en el mecanizado está marcado por el endurecimiento por deformación, especialmente en los grados austeníticos. Cuando la herramienta roza la superficie sin llegar a cortar, o cuando el avance es insuficiente, el material se endurece localmente y la pasada siguiente encuentra una capa más dura que la base.
Evitar este efecto exige mantener un corte continuo y decidido, con herramientas bien afiladas y sujeciones rígidas que eliminen las vibraciones. En piezas de gran formato, donde las superficies de mecanizado son extensas y los tiempos de ciclo largos, esta estabilidad resulta determinante para mantener la uniformidad del acabado en toda la pieza.
Inconel y superaleaciones base níquel
El Inconel, en grados como el Inconel 625 o el Inconel 718, forma parte de las superaleaciones base níquel empleadas en válvulas para servicios de alta temperatura, medios agresivos y aplicaciones nucleares o químicas. Es uno de los materiales más exigentes de mecanizar. Conserva su resistencia mecánica a temperaturas elevadas, disipa mal el calor y se endurece con rapidez, lo que acelera el desgaste de la herramienta y dificulta el control del acabado superficial.
El mecanizado de Inconel requiere velocidades de corte moderadas, una estrategia de herramienta pensada para soportar cargas térmicas elevadas y un control estricto de la integridad superficial en las zonas funcionales. ARRI trabaja este material tanto en mecanizado como en soldadura. Su homologación de procesos de soldadura bajo la norma ASME Section IX, de la Sociedad Americana de Ingenieros Mecánicos, incluye el Inconel 625. Esto permite integrar la aportación o recuperación de material en el propio proceso de mecanizado cuando la pieza lo requiere.
Acero dúplex: resistencia mecánica y estabilidad dimensional
El acero dúplex combina una microestructura austenítica y ferrítica que le proporciona una alta resistencia mecánica y un excelente comportamiento frente a la corrosión, especialmente en presencia de cloruros. Por ello es habitual en válvulas para desalación, aplicaciones subacuáticas y oil & gas.
Su mayor resistencia respecto a los inoxidables austeníticos se traduce en fuerzas de corte más elevadas y en una mayor exigencia sobre la herramienta y la máquina. En componentes de gran tamaño, la gestión de estas fuerzas es clave para evitar deformaciones durante el mecanizado. Por eso la rigidez de la máquina, el diseño del amarre y la secuencia de desbaste y acabado influyen directamente en la estabilidad dimensional de la pieza terminada.
Stellite: mecanizado de superficies de alta dureza
El stellite es una aleación base cobalto que se aplica habitualmente como recubrimiento en asientos, obturadores y otras zonas de la válvula sometidas a desgaste, erosión o rozamiento. Su dureza es precisamente lo que le da valor en servicio, y también lo que lo convierte en uno de los materiales más complejos de mecanizar.
En estas superficies, el mecanizado exige herramientas capaces de trabajar sobre materiales de alta dureza, parámetros muy controlados y una planificación que tenga en cuenta el espesor del recargue, para alcanzar la cota final sin comprometer la capa funcional. La precisión en esta fase es crítica, porque las superficies stellitadas suelen ser las que garantizan el sellado de la válvula.
Cómo adapta ARRI sus medios técnicos a cada material
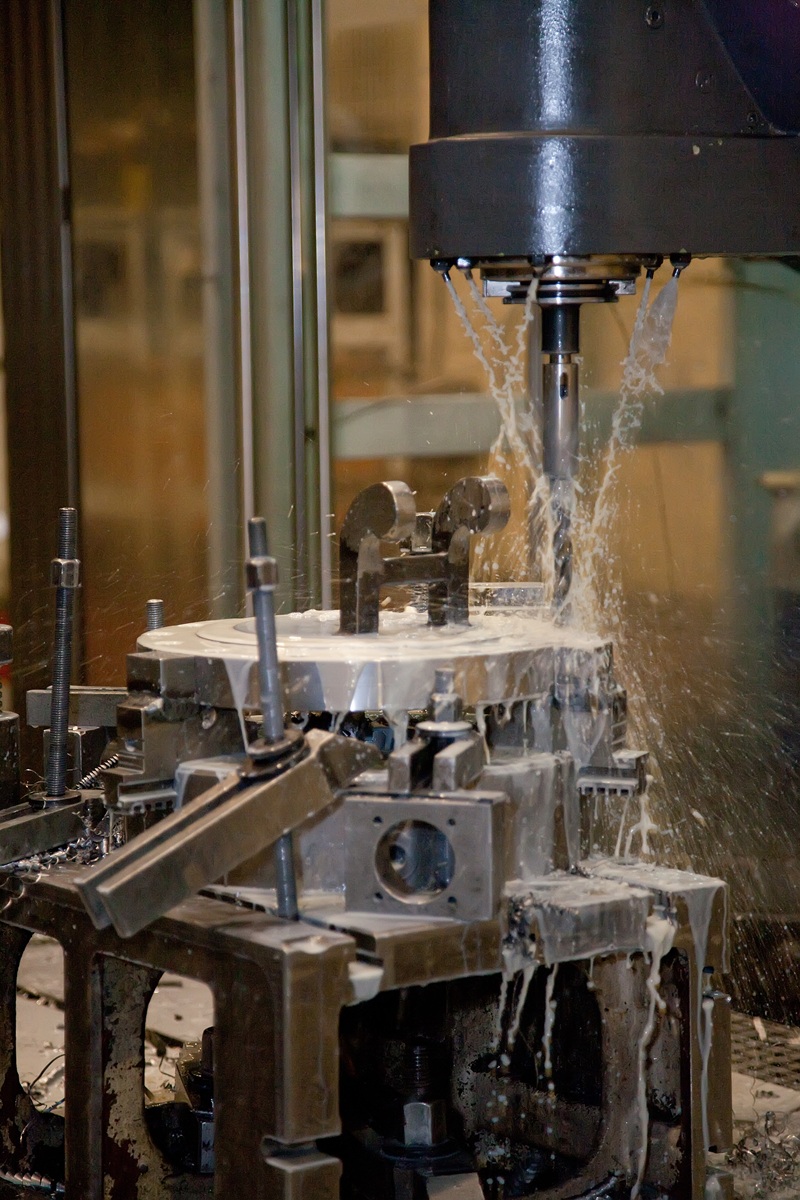
La experiencia de ARRI en el mecanizado de válvulas de aleaciones especiales se apoya en más de 30 años de especialización y en una infraestructura técnica diseñada para piezas de gran formato. Sus centros de mecanizado Trevisan permiten trabajar piezas con torneados de hasta Ø2.400 mm y 25 toneladas. La rigidez y la capacidad de estos equipos resultan especialmente relevantes cuando se mecanizan materiales de alta resistencia en componentes de grandes dimensiones.
La combinación de torneado y fresado integrados con programación mediante fabricación asistida por ordenador (CAM) permite definir estrategias de mecanizado específicas para cada material y cada geometría. A ello se suman los sistemas de amarre modulares de diseño propio, con los que ARRI sujeta piezas de geometrías especiales en 24 horas. Una sujeción adecuada es determinante para controlar las vibraciones y las deformaciones en materiales de alta resistencia.
La soldadura se integra en el mismo proceso gracias a los procedimientos TIG y MIG-MAG homologados bajo ASME Section IX. Esta homologación incluye materiales como los aceros martensíticos y el Inconel 625. El control dimensional final se realiza con una máquina de medición tridimensional Zeiss, que verifica que las tolerancias y geometrías exigidas se cumplen en cada pieza. Todo el proceso se desarrolla bajo un sistema de gestión de la calidad certificado según la norma ISO 9001:2015.
Aplicaciones y tipos de válvulas
Esta capacidad permite a ARRI mecanizar en aleaciones especiales válvulas de compuerta, de bola, de globo, de retención, de macho y de mariposa, así como fittings y otros componentes, desde tamaños medianos hasta grandes dimensiones. Son piezas destinadas a sectores como el oil & gas, el nuclear, el químico, las aplicaciones criogénicas y subacuáticas o la desalación, donde el material se elige por su comportamiento en servicio y el mecanizado debe preservar íntegramente esas propiedades.
ARRI, mecanizado de válvulas de grandes dimensiones en aleaciones especiales
Trabajar habitualmente con acero inoxidable, Inconel, dúplex y stellite capacita a ARRI para abordar el mecanizado más exigente. Cada material se aborda con una estrategia propia, respaldada por maquinaria de gran capacidad, soldadura homologada, control dimensional con tecnología Zeiss y un equipo con más de tres décadas de experiencia en el mecanizado de válvulas.
Si su proyecto requiere el mecanizado de válvulas o componentes en aleaciones especiales, el equipo técnico de ARRI puede analizar sus requisitos y proponer la solución más adecuada. Contacte con nosotros.


